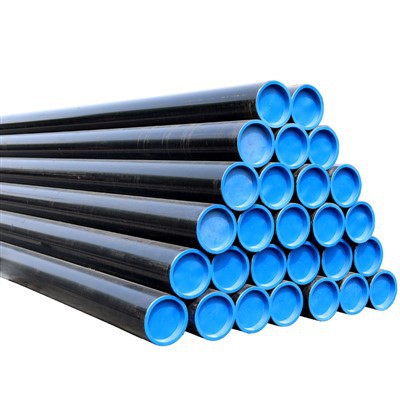
La canonada d'acer LSAW es fabrica mitjançant una seqüència controlada d'inspecció de plaques, preparació de vores, conformació, soldadura, assaig, dimensionament i acabat. En comparació amb la canonada d'acer ERW, la producció de LSAW comença amb una placa d'acer i utilitza soldadura d'arc submergit longitudinal per produir tubs d'acer de gran-diàmetre amb dimensions i gruix de paret controlats.
Per a grans infraestructures, transmissió d'aigua, petroli i gas, pilotes i projectes industrials, cada etapa de producció pot afectar la qualitat final de la canonada. Per tant, un procés de fabricació ben organitzat és essencial per controlar la integritat de la soldadura, la precisió dimensional, el rendiment mecànic i la traçabilitat.
Com es fabriquen les canonades d'acer LSAW?
El procés de producció principal de LSAW es pot dividir en diverses etapes connectades, començant amb la inspecció de la placa d'acer entrant i acabant amb la inspecció final i el recobriment quan sigui necessari. A Huayang Steel Pipe, el procés de fabricació està dissenyat per a canonades d'acer soldades amb costura recta de gran-diàmetre, amb capacitats de producció que cobreixenΦ406,4–Φ2.800 mm, gruixos de paret de7-50 mm, i longituds de6–12.5 m.
La seqüència exacta del procés i els requisits d'inspecció poden variar segons l'estàndard aplicable, el grau d'acer, les dimensions de la canonada i les especificacions del client.
1. Inspecció de plaques d'acer
La placa d'acer és la matèria primera principal per a la canonada LSAW, per la qual cosa s'ha de verificar la seva qualitat abans de formar-se. Les plaques entrants es comproven amb l'especificació de compra, incloses les dimensions, l'estat de la superfície, la identificació, la composició química i les propietats mecàniques.
Les proves d'ultrasons també es poden realitzar segons la norma aplicable i el pla d'inspecció per identificar discontinuïtats internes a la placa. La inspecció adequada de les plaques ajuda a evitar que els defectes de la matèria primera es portin a les operacions de conformació i soldadura posteriors.
2. Fresat de vores de placa
Després de la inspecció, les vores de la placa es processen amb equips de fresat de vores. Aquesta operació estableix l'amplada de placa necessària, la rectitud de la vora i la geometria del bisell de soldadura.
La preparació precisa de les vores és especialment important per a la soldadura longitudinal. La condició de la vora influeix en l'ajustament de la junta-amunt, l'estabilitat de la soldadura, la penetració i el perfil final de la soldadura. Per a canonades de gran-diàmetre, el control dimensional en aquesta etapa també contribueix a la precisió de la canonada acabada.
3. Pre-flexió de la vora
Abans de convertir la placa en una canonada cilíndrica, les seves vores longitudinals es dobleguen prèviament-per establir la curvatura necessària.
Sense una pre{0}}flexió adequada, les vores de la placa poden no coincidir amb la geometria circular prevista durant l'operació principal de conformació. Per tant, la pre-flexió controlada ajuda a millorar l'alineació de les vores i redueix les desviacions de conformació.
4. Formació JCOE
JCOE és un dels mètodes de conformació importants utilitzats per a canonades d'acer LSAW de gran diàmetre-. La placa es pressiona progressivament en forma de J, seguida d'una forma de C i finalment una forma d'O.
A diferència d'un procés que doblega tota la placa en una sola operació, JCOE utilitza múltiples passos de conformació controlada. Això permet que grans plaques d'acer es transformin en seccions de tubs cilíndrics alhora que es controlen la deformació.
Després de la formació d'O-, la canonada té una costura longitudinal oberta que es prepara per a la soldadura. El procés de conformació ha de mantenir la rodonesa, el diàmetre i l'alineació de les vores adequats abans de l'etapa de soldadura.
Com es solda la costura longitudinal?
5. Pre-soldadura
Després de la formació, les vores longitudinals s'alineen i s'uneixen temporalment mitjançant pre-soldadura. L'objectiu és mantenir la geometria de la canonada i l'alineació de la costura abans de la soldadura per arc submergit.
Segons la línia de producció i els requisits del projecte, el procés de pre-soldadura pot utilitzar un mètode de soldadura automàtic adequat. L'ajust estable-en aquesta etapa és important perquè proporciona la base per a la posterior soldadura interna i externa.
6. Soldadura per arc submergit intern
A continuació, es solda la costura internasoldadura per arc submergit, o SAW. En aquest procés, l'arc de soldadura està protegit sota una capa de flux granular. El sistema de soldadura pot utilitzar diversos cables per augmentar l'eficiència de la deposició i mantenir els paràmetres de soldadura controlats.
La soldadura interna produeix la primera connexió estructural important al llarg de la costura longitudinal. El corrent de soldadura, la tensió, la velocitat de desplaçament, la configuració del cable, el flux i l'entrada de calor s'han de controlar segons el procediment de soldadura aprovat.
7. Soldadura per arc submergit extern
Després de la soldadura interna, la costura externa es solda mitjançant soldadura d'arc submergit. La combinació de soldadura interna i externa proporciona una unió soldada longitudinal totalment desenvolupada.
La soldadura per arc submergit de doble cara-és una de les característiques definitòries de molts processos de producció de LSAW. El control adequat dels paràmetres de soldadura ajuda a aconseguir la penetració requerida, la geometria de la soldadura i el rendiment mecànic.
Quina inspecció es realitza després de la soldadura?
La soldadura és una etapa crítica en la fabricació de LSAW, de manera que les proves no destructives normalment s'incorporen al procés de producció d'acord amb la norma aplicable.
| Fase de producció | Procés principal | Control de qualitat principal |
|---|---|---|
| Matèria primera | Preparació de plaques d'acer | Identificació del material i inspecció de plaques |
| Preparació del plat | Fresat de vores | Amplada, rectitud i geometria de bisell |
| Pre{0}}formació | Pre{0}}flexió de la vora | Curvatura de vora i control dimensional |
| Formant | Formació de JCOE | Diàmetre, rodonesa i alineació de la costura |
| Pre-soldadura | Unió de costura longitudinal | Condicions d'ajust-i de soldadura |
| Soldadura principal | Serra interna i externa | Paràmetres de soldadura i perfil de soldadura |
| NDT | Inspecció de costures | UT, RT o altres mètodes especificats |
| Expansió | Talla-de longitud completa | Diàmetre exterior i rodonesa |
| Prova hidrostàtica | Prova de pressió | Manteniment de pressió i inspecció de fuites |
| Acabat | Bisellat final i inspecció final | Dimensions, extrems, superfície i marcatge |
| Revestiment | Tractament anticorrosió | Gruix i integritat del recobriment |


8. Prova d'ultrasons
Les proves d'ultrasons s'utilitzen habitualment per examinar la soldadura longitudinal i les àrees especificades de la canonada. Depenent del pla d'inspecció, les proves poden cobrir la soldadura i el metall base adjacent.
Després d'operacions de fabricació posteriors, també es pot requerir una inspecció per ultrasons addicional per verificar que no queden discontinuïtats inacceptables.
9. Proves radiogràfiques
Les proves radiogràfiques poden proporcionar informació addicional sobre l'estat intern de la soldadura longitudinal. Per als projectes que requereixen un examen radiogràfic, s'utilitzen sistemes industrials de raigs X-d'acord amb la norma aplicable i el procediment d'inspecció.
La combinació de proves ultrasòniques i radiogràfiques depèn de l'especificació de compra. No tots els projectes LSAW requereixen exactament el mateix programa d'END, de manera que el pla d'inspecció s'ha de confirmar abans de la producció.
Com es prova la mida i la pressió de la canonada LSAW?
10. Expansió de diàmetre
Després de la soldadura i la inspecció inicial, la canonada pot experimentar una expansió mecànica-de tota la longitud. Aquesta operació ajuda a millorar la precisió dimensional i la rodonesa alhora que controla la distribució de les tensions residuals generades durant el conformat i la soldadura.
Per a canonades LSAW de gran-diàmetre, és important mantenir el diàmetre exterior i la rodonesa especificats per al transport, la soldadura de camp, la instal·lació i la connexió posteriors.
11. Assajos hidrostàtics
Les proves hidrostàtiques s'utilitzen quan ho requereixen l'estàndard de producte o l'especificació de compra aplicable. Cada canonada s'omple d'aigua i se sotmet a la pressió de prova especificada durant el període requerit.
L'objectiu és verificar la integritat de la pressió i identificar fuites o defectes inacceptables en les condicions de prova prescrites. La pressió de prova, el temps de retenció i els criteris d'acceptació han de seguir l'estàndard aplicable en lloc de ser seleccionats arbitràriament.
Què passa durant el processament final?
12. Bisellat d'extrem de canonada
Els tubs qualificats es processen als extrems segons la connexió i la configuració de soldadura requerides. El bisellat estableix la geometria d'extrem-de canonada especificada per a la soldadura de camp o de taller.
Les dimensions de bisell precises són especialment importants per als projectes de canonades perquè la preparació final inconsistent pot augmentar les dificultats durant la instal·lació.
13. Assajos no destructius finals
Es poden realitzar inspeccions addicionals per ultrasons, radiogràfiques o altres després de les proves d'expansió i hidrostàtiques quan s'especifiqui. Els extrems de les canonades també poden rebre una inspecció específica perquè les zones extrems requereixen una atenció especial durant l'acabat.
Les proves de partícules magnètiques es poden utilitzar per als graus d'acer i els requisits d'inspecció adequats per identificar les discontinuïtats superficials o prop{0}}de la superfície rellevants al voltant dels extrems de les canonades.
14. Recobriment anticorrosió
Per a les canonades exposades a terra, humitat, productes químics o altres entorns corrosius, les canonades d'acer qualificades poden rebre un tractament anticorrosió segons l'especificació del projecte.
Huayang Steel Pipe ofereix solucions de recobriment incloses3PE, 2PE, 3PP, 2PP, FBE, pols epoxi intern i epoxi líquid intern. El seu rang de processament anticorrosió cobreix aproximadamentΦ159–Φ1.626 mm, amb gruixos de paret de4-40 mmi longituds de8–16 m.
Per què és important cada etapa de producció?
La qualitat de la canonada d'acer LSAW no es determina només mitjançant la soldadura. El producte final resulta del control combinat dequalitat de la placa d'acer, preparació de les vores, precisió de conformació, paràmetres de soldadura, proves no destructives, expansió, proves hidrostàtiques, acabat final i recobriment.
Per a projectes de gran-diàmetre, les desviacions dimensionals en una fase inicial de producció poden afectar les operacions posteriors. Per exemple, una mala preparació de les vores pot influir en la qualitat de la soldadura, mentre que un control de conformació inadequat pot afectar la rodonesa de la canonada i l'alineació de les costures. És per això que un procés de fabricació sistemàtic és essencial per mantenir una qualitat constant del producte.
Quina canonada d'acer LSAW produeix Huayang?
Huayang Steel Pipe fabrica tubs d'acer soldats amb arc submergit de gran-diàmetre-que cobreixenΦ406,4–Φ2.800 mmde diàmetre,7-50 mmen el gruix de la paret, i6–12.5 men longitud. L'empresa pot produir diferents graus, dimensions i longituds d'acer segons els requisits del projecte.
Les seves capacitats de fabricació i processament s'estenen més enllà de la producció LSAW per incloureTub d'acer ERW, canonada d'acer expandit-calent, tractament anticorrosió-, processament profund de canonada d'acer i proves hidrostàtiques. Aquesta capacitat integrada permet a Huayang donar suport a projectes que requereixen grans quantitats de tubs d'acer juntament amb inspecció i processament aigües avall.
Des de la inspecció de plaques d'acer en brut fins al recobriment final, cada pas contribueix al rendiment i la fiabilitat de la canonada d'acer LSAW acabada. Per als compradors globals, entendre el procés de producció també facilita l'avaluació de la capacitat tècnica d'un proveïdor, el sistema de control de qualitat-, el programa d'inspecció i la capacitat de complir els requisits específics del projecte-.
Llegeix més:
Àrees d'aplicació bàsiques de canonades d'acer recobertes anticorrosió-
Taula de mida i especificacions de canonades ERW (Guia 2026)